


Алмазные правящие ролики
Точность в каждом микроне!
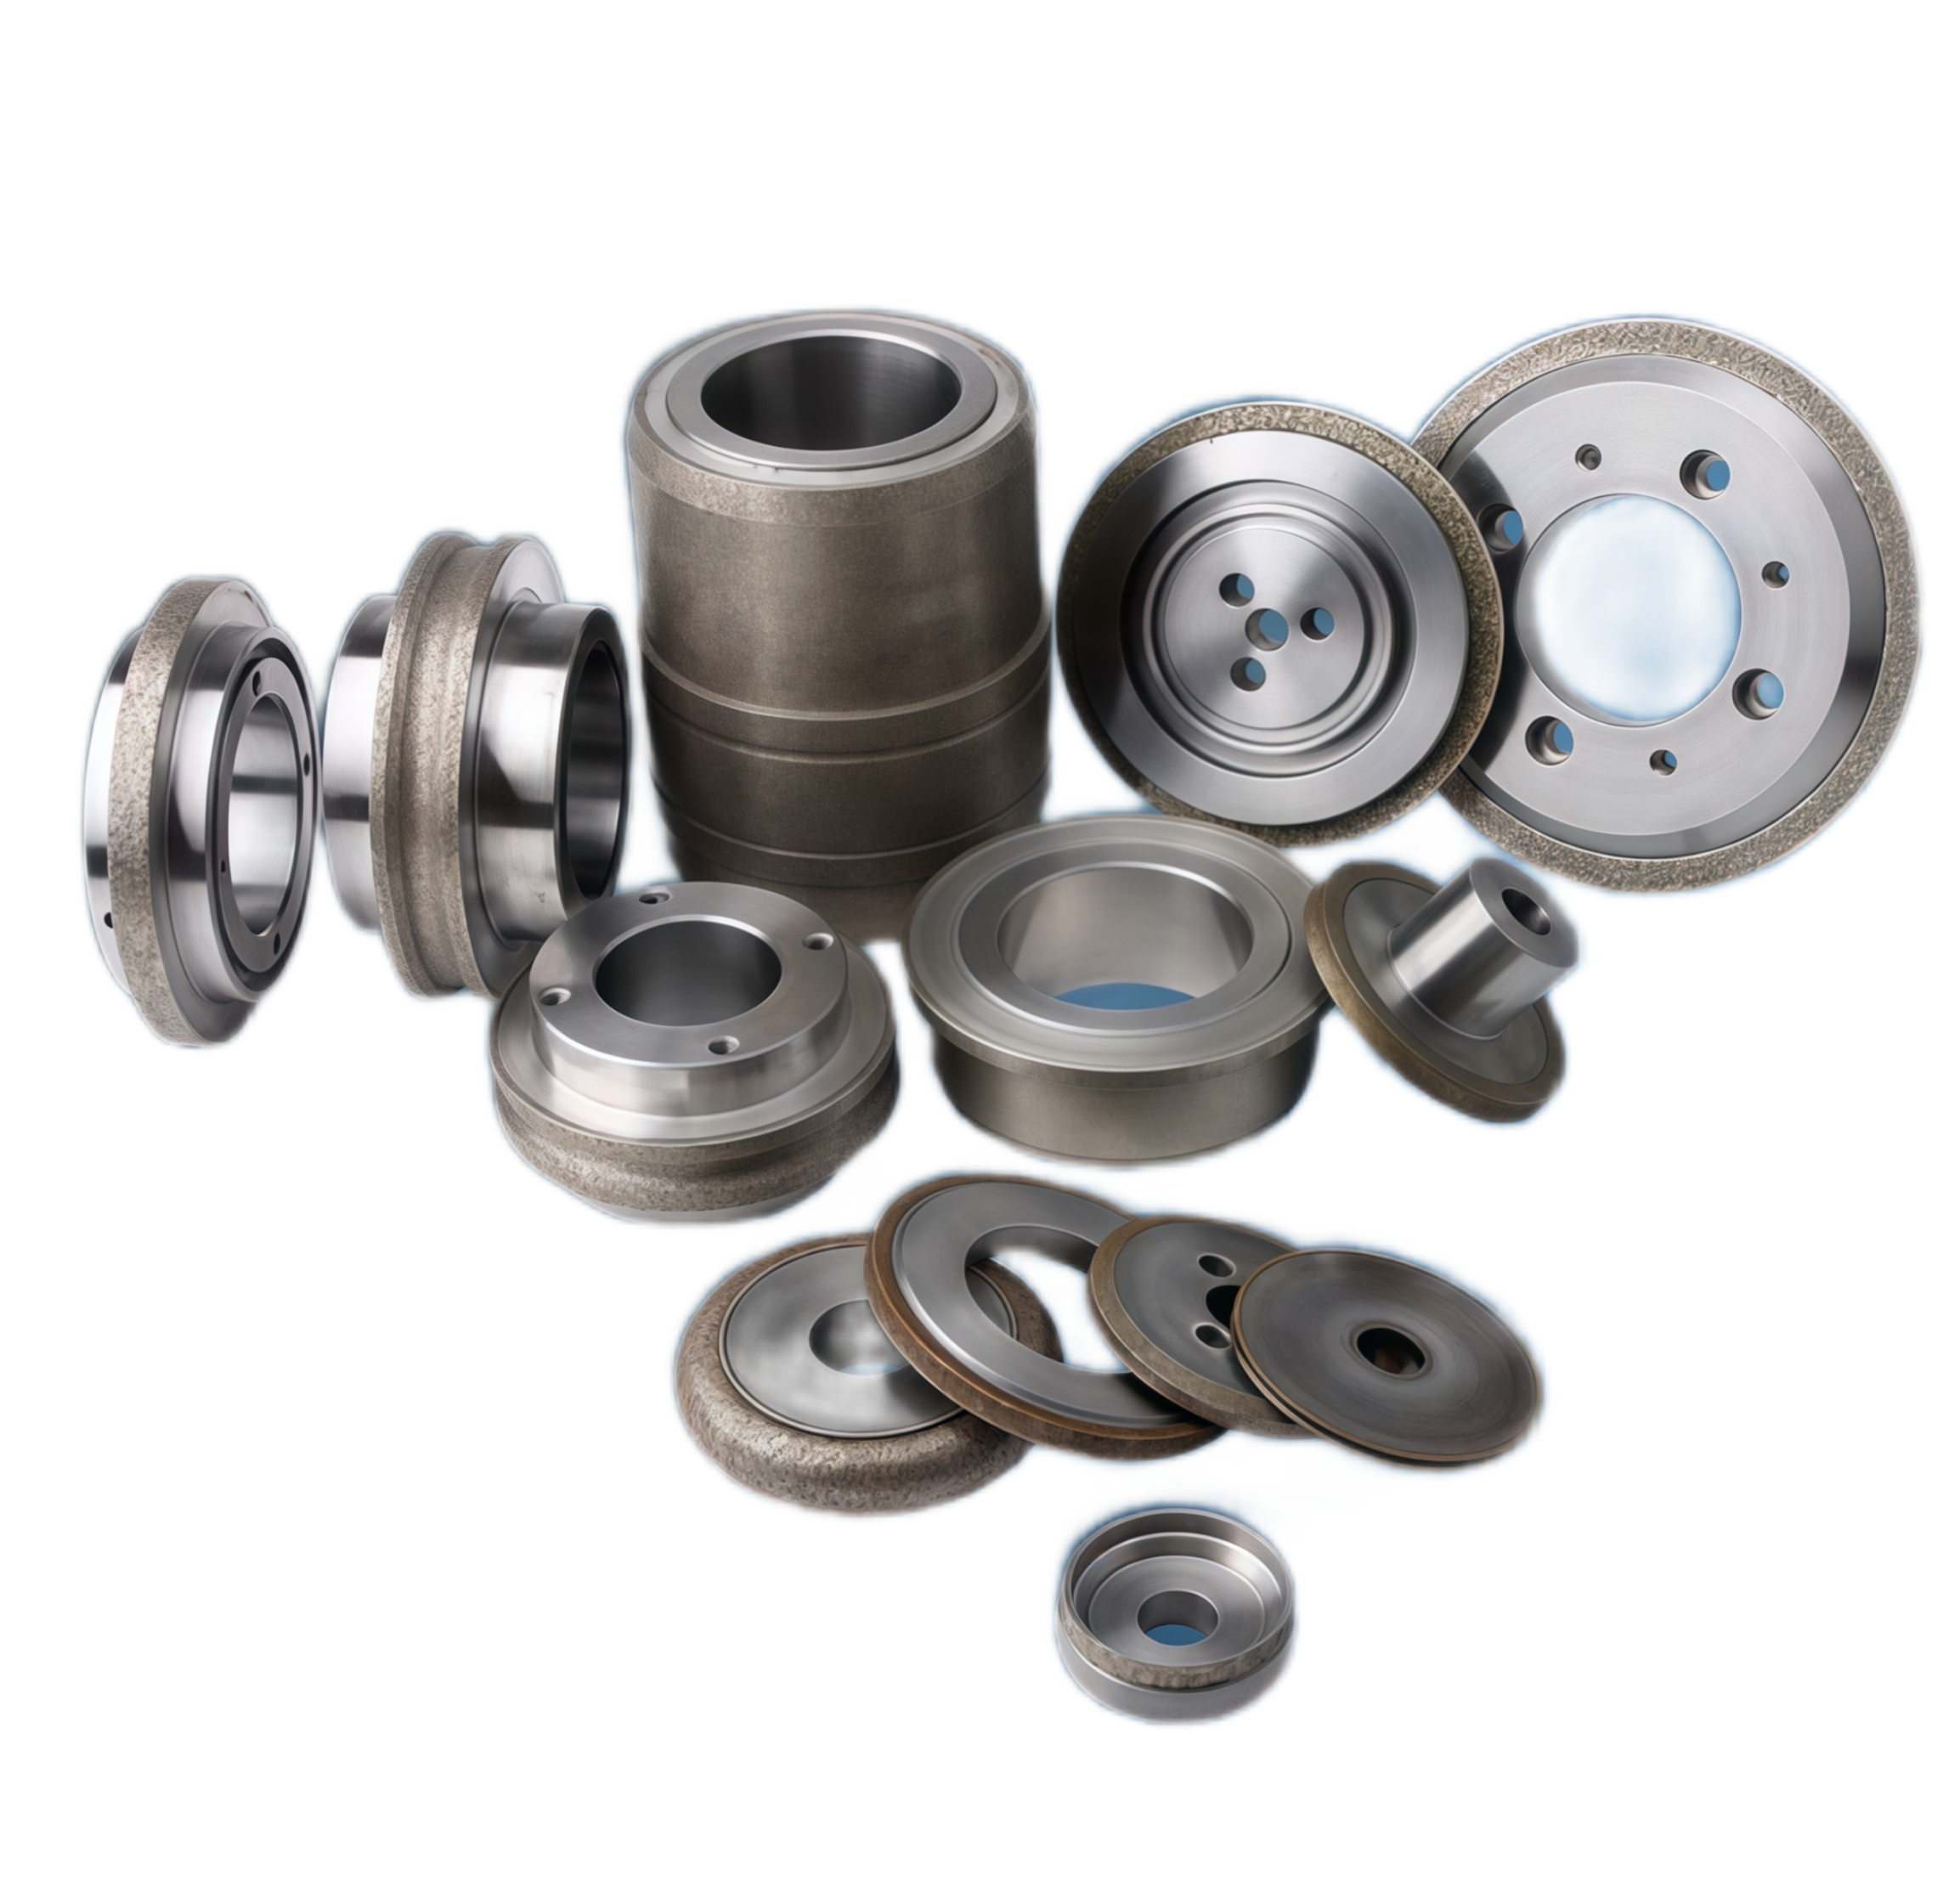
Алмазный инструмент SAI SU предназначен для точного формования шлифовальных кругов, обрабатывающих сложные профили деталей. Основные задачи — обеспечение стабильной геометрии абразива, сокращение времени правки и увеличение ресурса инструмента в условиях серийного производства.
Технологии изготовления
Существуют три основные технологии производства алмазных правящих роликов.
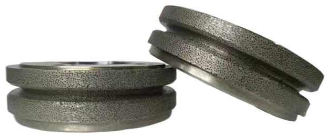
При данном методе алмазные зерна фиксируются на готовой основе ролика методом гальванического покрытия.
Алмазный слой формируется на сменной матрице (негативе профиля) с последующим переносом на основу ролика.
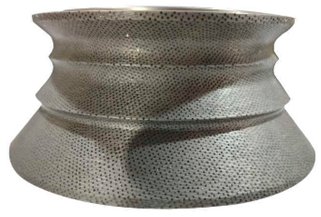
Алмазные зерна фиксируются металлической связкой в процессе высокотемпературного спекания.
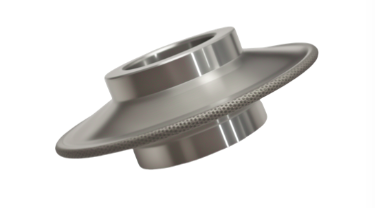
Существует два метода позиционирования зерен:
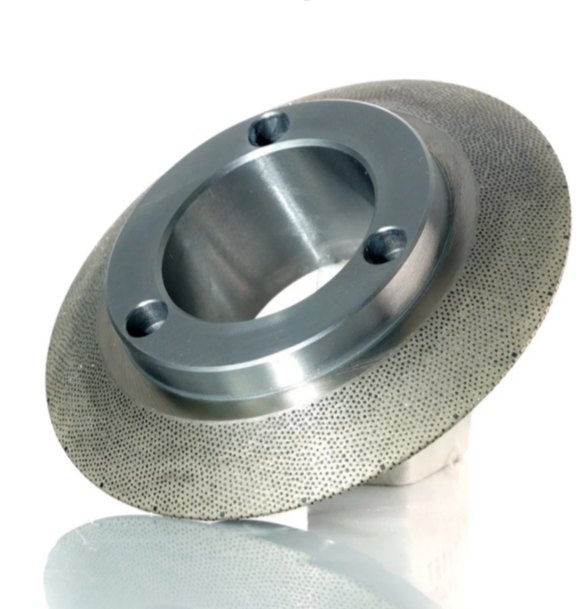
Алмазные ролики с CVD (CVD Disc Wheel)
Для задач, требующих работы со сложной микрогеометрией, применяются инструменты на основе алмазных зерен, полученные методом химического осаждения из паровой фазы (CVD). Технология позволяет формировать режущие кромки с радиусом контура от 0.005 мм, что расширяет возможности прецизионной обработки.
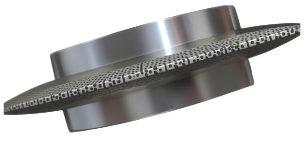
Каталожные позиции
Примеры типовых обозначений алмазных правящих роликов SAI SU.
| Модель | Технология | Диаметр, мм | Ширина, мм | Зернистость |
|---|---|---|---|---|
| SAI-SU-50 | Прямая гальваника (S) | 50 - 150 | 10 - 50 | D107 - D251 |
| SAI-UZ-80 | Обратная гальваника (UZ) | 80 - 200 | 15 - 60 | D107 - D181 |
| SAI-PM-100 | Порошковое спекание (PM) | 100 - 250 | 20 - 80 | D126 - D301 |
| SAI-CVD-60 | CVD Disc Wheel | 60 - 120 | 5 - 30 | Сверхмелкое (до 0.005 мм) |
Большой ассортимент правящих роликов под различные направления


Параметры шлифования зависят от множества различных факторов. Наши технические специалисты помогут подобрать подходящий инструмент, основываясь на вашем техническом задании.
Обращайтесь за консультацией — мы подберем оптимальное решение.